


Chez APR PLASTIQUES, nous fabriquons des pièces plastiques techniques sur mesure par injection, en petites et moyennes séries.
Notre activité associe les métiers de l’injection et de l’usinage plastique pour répondre aux exigences fonctionnelles et économiques des composants industriels.
Cette complémentarité permet d’étudier une alternative à l’usinage intégral lorsque les volumes de production augmentent, ou de reprendre certaines zones d’une pièce injectée lorsque ses exigences fonctionnelles l’imposent.
Le moulage par injection de thermoplastiques permet d’envisager la fabrication de composants plastiques industriels sur plan, en tenant compte des contraintes de conception, de matière et de production propres à chaque projet.
Vous recherchez un fabricant de pièces plastiques par injection ?
APR PLASTIQUES étudie vos besoins de fabrication de pièces techniques sur mesure, à partir de vos plans ou de votre cahier des charges, en petites et moyennes séries.

Sous-traitance en injection plastique : fabrication sur plan et cahier des charges
La fabrication de pièces plastiques techniques par injection répond aux besoins des industriels recherchant des composants adaptés à leurs contraintes fonctionnelles et à leurs volumes de production.
En tant que fabricant de pièces plastiques sur mesure, APR PLASTIQUES étudie les caractéristiques de chaque projet, depuis la définition technique jusqu’aux conditions de fabrication, à partir d’un plan ou d’un cahier des charges.
La fabrication sur plan par injection plastique permet de produire des composants dont la géométrie, la matière et les caractéristiques répondent aux exigences d’une application particulière.
Ces pièces techniques plastiques peuvent assurer une fonction de maintien mécanique, de protection, de guidage ou d’isolation au sein d’un équipement.
Selon le niveau de définition du dossier, nous étudions les exigences de fabrication à partir des caractéristiques attendues : dimensions d’encombrement, interfaces d’assemblage, surfaces fonctionnelles, sollicitations en service et quantités prévisionnelles.
Une distinction entre les cotes essentielles au fonctionnement et celles qui disposent d’une marge de variation facilite le choix du procédé et l’évaluation du coût de production.
Notre savoir-faire de plasturgiste associe la sous-traitance en injection plastique aux compétences de notre bureau d’études et de nos autres métiers de transformation.
Cette complémentarité intervient dans l’industrialisation des pièces plastiques, en reliant les exigences de conception aux conditions de moulage et aux quantités de production envisagées.
Un projet peut partir d’une définition existante ou d’un besoin dont certaines caractéristiques restent à préciser.
Les échanges techniques permettent de préciser la définition de la pièce, de déterminer les choix industriels, notamment l’outillage, puis d’identifier les points à valider sur les premières pièces avant lancement.
Selon le dossier, la production peut s’inscrire dans un ensemble comprenant des reprises d’usinage ou des opérations de montage et d’assemblage.
Moulage par injection plastique : procédé et faisabilité technique
Le moulage par injection plastique permet de produire des pièces thermoplastiques dont les formes et les caractéristiques dépendent à la fois de la conception du moule, du matériau utilisé et des paramètres de transformation.
Pour un acheteur industriel ou un bureau d’études, l’analyse de faisabilité permet d’anticiper les contraintes de fabrication et d’évaluer les adaptations nécessaires avant l’engagement des outillages.
Le moulage par injection plastique consiste à plastifier une matière thermoplastique, puis à l’introduire sous pression dans les empreintes d’un moule fermé.
Pendant le refroidissement initial, la phase de maintien sous pression compense une partie du retrait tant que l’alimentation de l’empreinte reste possible.
Le refroidissement se poursuit jusqu’à ce que la pièce puisse être démoulée.
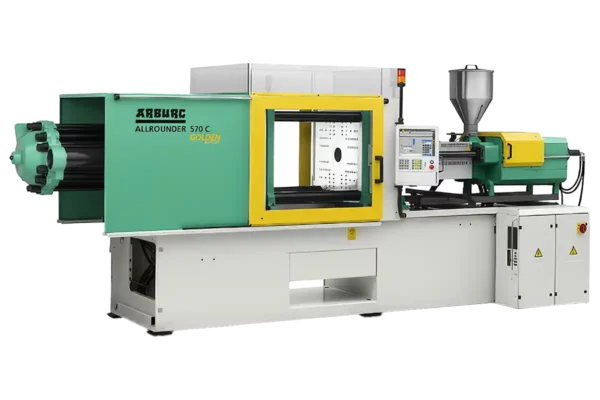
Le choix de la presse à injecter dépend de la force de fermeture nécessaire, liée à la surface projetée des empreintes et à la pression dans le moule, de la masse injectable et de l’encombrement de l’outillage, notamment de l’espace entre colonnes et de la course d’ouverture.
Ces paramètres conditionnent l’installation du moule et la possibilité d’injecter la matière sans ouverture intempestive du plan de joint.
La géométrie conditionne le remplissage, le refroidissement et l’éjection de la pièce plastique.
Des épaisseurs irrégulières peuvent favoriser les retassures ou les déformations ; des nervures judicieusement disposées permettent de rechercher de la rigidité sans épaissir l’ensemble du composant.
Les rayons de raccordement, les dépouilles, le plan de joint et la position des points d’alimentation interviennent dans la fabricabilité des pièces plastiques moulées par injection et dans la qualité de leur aspect final.
Le retrait doit être pris en compte dans la définition de l’empreinte.
L’état de surface de l’empreinte influence celui de la pièce.
Les lignes de soudure, formées à la rencontre de fronts de matière, peuvent affecter l’aspect et la résistance locale.
Les zones d’assemblage et les surfaces d’appui nécessitent une attention particulière lorsque leur géométrie conditionne le fonctionnement de l’équipement.
Matières thermoplastiques pour l’injection de pièces techniques
Le choix des matières plastiques pour l’injection conditionne les performances et la fabricabilité des composants industriels.
Selon l’application, les propriétés mécaniques, la résistance thermique ou chimique et la stabilité dimensionnelle orientent la sélection du polymère et de son grade.
APR PLASTIQUES examine ces paramètres pour étudier la fabrication de pièces techniques en thermoplastique compatibles avec les exigences du projet.
Le choix d’une résine thermoplastique destinée à l’injection repose sur plusieurs critères : ses propriétés mécaniques, les conditions d’utilisation de la pièce, les exigences dimensionnelles, l’environnement chimique et thermique ainsi que son aptitude au moulage.
Les polymères amorphes et semi-cristallins présentent des comportements différents au refroidissement : chez les seconds, la cristallisation contribue au retrait et peut influer sur la stabilité dimensionnelle.
La famille de matière, mais aussi le grade retenu, ses charges et ses additifs peuvent modifier les conditions de moulage.
Une référence matière utilisée pour une pièce usinée n’est donc pas automatiquement transposable à une pièce injectée.
Certains grades ou coloris peuvent être disponibles sous forme de granulés sans équivalent direct en semi-produit.
Le choix de la forme d’approvisionnement tient compte de sa disponibilité et de son prix.
Les quantités minimales d’achat d’un grade ou d’un coloris spécifique peuvent également peser sur le coût d’une petite série.
Nous examinons la matière spécifiée ou, lorsque le choix reste ouvert, les contraintes fonctionnelles, en tenant compte de la géométrie et du procédé envisagé.
La tenue sous charge, la résistance aux chocs, le fluage et la stabilité dimensionnelle peuvent devenir déterminants pour un composant sollicité durablement. L’exposition à la chaleur ou aux agents chimiques doit également être considérée en fonction de la durée et des conditions de service.
Dans les matières renforcées de fibres, leur orientation pendant le remplissage peut créer une anisotropie des propriétés mécaniques et du retrait.
La préparation de la matière intervient également dans la qualité du moulage.
Pour des thermoplastiques sensibles à l’humidité, tels que certains grades de polyamide (PA), de polycarbonate (PC) ou de polyétherimide (PEI), le séchage selon les prescriptions du fournisseur limite les défauts d’aspect et, pour les polymères concernés, les risques d’hydrolyse lors de la transformation.
Cette dégradation peut altérer les propriétés mécaniques, parfois sans défaut visible.
En service, la reprise d’humidité peut également modifier les dimensions et les propriétés de certains polymères.
Ces exemples relèvent des principes généraux de l’injection des thermoplastiques.
Fabrication de pièces plastiques injectées en petites et moyennes séries
La fabrication de pièces plastiques par injection en petites et moyennes séries nécessite d’adapter les choix d’outillage et d’industrialisation aux quantités réellement envisagées.
L’investissement initial, les coûts de réglage et la cadence influencent le coût de revient.
APR PLASTIQUES étudie ces paramètres pour rechercher une solution de production cohérente avec les volumes, les exigences techniques et l’évolution prévisionnelle des commandes.
L’investissement dans un moule constitue une composante importante du coût des pièces injectées. Son amortissement dépend du nombre total de composants à produire, tandis que sa conception influe sur la cadence, la géométrie réalisable et les opérations ultérieures.
Notre expertise en conception d’outillages d’injection s’inscrit dans la recherche d’une solution de fabrication de pièce plastique adaptée aux caractéristiques de la pièce et aux volumes à produire.
En plasturgie, plusieurs architectures d’outillage sont envisageables : moule mono ou moule multi-empreintes, moule famille ou empreinte rapportée sur une carcasse standard.
Le choix entre aluminium et acier dépend notamment des sollicitations, de l’abrasivité de la matière et de la durée d’exploitation attendue.
Le nombre d’empreintes, par exemple, implique un compromis entre investissement initial et cadence de production.
Pour un moule neuf, les modalités de propriété, de stockage et de maintenance sont à convenir lors de la consultation.
Lorsqu’un moule existe déjà, son état, sa compatibilité avec les presses et les conditions de transfert ou de maintenance doivent être examinés avant d’envisager sa réutilisation.
Pour une petite ou moyenne série, la quantité minimale économiquement pertinente dépend du coût d’outillage, des réglages, des changements de série et des consommations de matière.
Le coût unitaire varie également avec le temps de cycle, le nombre d’empreintes utilisables, les rebuts et les opérations de contrôle.
Après une éventuelle phase de prototypage, une présérie peut permettre de vérifier les caractéristiques des premières pièces plastiques, d’ajuster les paramètres de fabrication, de définir les critères de contrôle et d’évaluer la répétabilité du procédé avant le lancement de la production.
Les délais du premier lot dépendent en particulier de la disponibilité de l’outillage et de la matière, ainsi que des étapes de mise au point et de validation requises.
Pour la production de pièces plastiques en série, l’étude du coût complet distingue les dépenses initiales des coûts récurrents.
Le coût de revient d’une pièce injectée tient compte de ces deux composantes sur le volume cumulé envisagé.
La comparaison des configurations de production ne se limite donc pas à la première commande.
Un projet d’injection plastique en petite ou moyenne série ?
APR PLASTIQUES examine vos volumes prévisionnels, les caractéristiques de vos pièces et les besoins en outillage afin d’étudier une solution de fabrication adaptée à votre projet industriel.
Pièces plastiques injectées : composants et applications industrielles
Les pièces plastiques injectées pour l’industrie peuvent remplir des fonctions de protection, de fixation, de maintien ou de guidage dans différents équipements.
La fabrication de composants plastiques techniques sur mesure doit tenir compte de leur environnement d’utilisation, de leurs interfaces mécaniques et des contraintes propres à chaque application.
Ces critères déterminent les choix de conception, de matière et de fabrication.
Au-delà des quantités à produire, la fonction de la pièce technique plastique oriente le choix de sa géométrie, du matériau et du procédé.
Parmi les familles de composants plastiques moulés par injection destinés aux équipements industriels figurent :
- les boîtiers plastiques et capots plastiques, qui protègent des éléments internes et peuvent intégrer des points de fixation,
- les supports plastiques, entretoises pastiques et écarteurs, qui maintiennent une position ou un espacement entre plusieurs éléments,
- les composants plastiques de guidage ou de maintien, dont les surfaces de contact peuvent imposer des exigences particulières d’usure et de précision,
Le moulage par injection permet notamment d’intégrer des nervures et des logements dès la fabrication de la pièce, tandis que certaines interfaces fonctionnelles peuvent nécessiter des opérations de finition.
Les exigences auxquelles doivent répondre les pièces plastiques injectées varient en fonction du secteur industriel et de leur environnement d’utilisation.
- Dans les travaux publics, les composants plastiques peuvent être soumis à des contraintes mécaniques, environnementales et de mise en œuvre sur chantier,
- Dans le secteur ferroviaire, le comportement au feu des matériaux peut constituer un critère déterminant,
- Dans les applications liées à l’eau et aux fluides, la résistance chimique, la stabilité dimensionnelle et la compatibilité avec le milieu d’utilisation peuvent orienter le choix du matériau,
- Dans les équipements industriels, la précision des interfaces, la résistance à l’usure et les conditions d’assemblage contribuent à définir les caractéristiques des composants,
Ces exemples illustrent des exigences sectorielles générales à prendre en compte dans la conception et la fabrication de pièces plastiques.
Au sein d’un même secteur industriel, le choix du procédé de fabrication dépend de la taille des pièces plastiques, de leur matière, de leurs exigences fonctionnelles et des volumes de production.
Injection plastique et usinage : fabrication de pièces techniques par Usin’jection
L’association de l’injection plastique et de l’usinage (communément appelée Usin’jection chez APR) constitue une solution à étudier pour certaines pièces techniques dont les volumes augmentent ou dont les caractéristiques fonctionnelles exigent des reprises localisées.
Une ébauche plastique injectée puis usinée peut permettre de limiter les opérations d’enlèvement de matière tout en conservant la précision nécessaire sur certaines surfaces.
Le choix dépend de la géométrie, des tolérances et du coût complet de fabrication.
Nous associons les deux procédés : le moulage par injection donne sa forme générale à l’ébauche plastique, puis une reprise d’usinage après injection permet de réaliser localement les caractéristiques fonctionnelles qui le nécessitent.
Le passage d’une pièce usinée à une fabrication par injection peut nécessiter une adaptation de sa définition, notamment des dépouilles, des épaisseurs et des rayons.
Notre bureau d’études en fabrication de pièce technique plastique peut vous accompagner dans cette adaptation.
Les surfaces ou géométries fonctionnelles incompatibles avec un moulage direct peuvent, selon leur accessibilité, faire l’objet de reprises d’usinage.
Les caractéristiques de la pièce ainsi redéfinie sont à requalifier selon les exigences du dossier.
La définition de l’ébauche tient compte des surépaisseurs nécessaires aux reprises, du retrait et des déformations possibles.
Une géométrie secondaire réalisée en usinage peut parfois éviter un mécanisme de tiroir dans le moule, sous réserve de faisabilité.
Ébauche injectée → Reprises d’usinage localisées → Pièce contrôlée
Une reprise peut concerner une surface d’appui, un alésage ou un diamètre d’assemblage.
Les surfaces de référence positionnent l’ébauche : un alésage fonctionnel peut être repris à partir d’une surface d’appui, puis contrôlé par rapport à cette même référence si le plan l’exige.
L’enlèvement de matière peut libérer des contraintes résiduelles et entraîner des déformations.
La matière et les exigences dimensionnelles peuvent justifier une stabilisation ou un traitement de détensionnement.
Il faut aussi tenir compte des différences entre la peau moulée et le cœur de matière, notamment du risque de révéler une porosité interne.
Sur les polymères sensibles, comme certains polycarbonates, la compatibilité du lubrifiant doit être examinée pour limiter le risque de fissuration sous contrainte.
Les cotes moulées et les cotes usinées doivent donc être définies et contrôlées distinctement.
Lorsque les volumes d’une pièce usinée augmentent, une ébauche injectée peut réduire la matière à enlever et le temps d’usinage.
L’intérêt économique dépend de l’investissement dans le moule, du coût des reprises et de la matière consommée, y compris celle retirée.
| Critère | Injection seule | Usinage intégral | Injection et usinage |
|---|---|---|---|
| Outillage | Moule | Montage éventuel | Moule et montage éventuel |
| Approvisionnement | Granulés | Semi-produits | Granulés |
| Géométrie | Contraintes de moulage | Accessibilité des outils | Ébauche moulable, reprises accessibles |
| Temps de fabrication | Temps de cycle | Temps d’usinage | Cycle et reprises |
| Évolution des volumes | Amortissement du moule | Coûts d’usinage par pièce | Amortissement et reprises |
| Évolution du plan | Modification éventuelle du moule | Adaptation de l’usinage | Modification du moule ou des reprises |
| Coût complet | Matière, moule, moulage, contrôle | Matière, outillage, usinage, contrôle | Matière, outillages, moulage, reprises, contrôle |
L’injection seule est pertinente lorsque les caractéristiques attendues sont compatibles avec le moulage et que le volume justifie l’outillage.
L’usinage intégral peut être pertinent pour répondre à certaines contraintes de géométrie, de précision ou de matière, mais aussi lorsque la définition de la pièce évolue ou que l’investissement dans un moule ne se justifie pas.
La combinaison des procédés mérite d’être étudiée lorsque les volumes augmentent et que des reprises localisées restent nécessaires.
La comparaison du coût complet et du coût de revient unitaire doit également considérer les rebuts et la logistique, sur des hypothèses de volume et de qualité identiques. Il n’existe pas de seuil de rentabilité universel entre ces trois solutions.
Vos volumes augmentent ? Étudions une alternative à l’usinage intégral.
L’association de l’injection plastique et de reprises d’usinage peut constituer une solution pour certaines pièces techniques.
APR PLASTIQUES étudie la faisabilité et les conditions économiques de cette combinaison selon votre géométrie, vos tolérances et vos quantités.
Contrôle qualité et métrologie des pièces plastiques injectées
Le contrôle qualité des pièces plastiques injectées vise à vérifier leur conformité aux caractéristiques définies dans le dossier technique.
Les exigences dimensionnelles, les tolérances fonctionnelles et les conditions de mesure doivent être adaptées au comportement des matériaux thermoplastiques.
Pour les acheteurs et responsables qualité industriels, ces critères contribuent à définir les modalités de réception et les contrôles nécessaires à la production.
Nous disposons de moyens de métrologie et de contrôle dimensionnel des pièces plastiques injectées pour vérifier les caractéristiques définies dans le cahier des charges.
La méthode de mesure doit être adaptée aux dimensions, à la géométrie et au comportement du plastique.
La température, le conditionnement et le délai écoulé après moulage peuvent influencer les résultats, notamment en présence de phénomènes de post-retrait.
Pour les polyamides sensibles à la reprise d’humidité, le conditionnement avant mesure doit être défini en fonction de l’état attendu de la pièce.
Pour une pièce technique plastique associant des surfaces moulées et surfaces usinées, la stratégie de contrôle distingue les caractéristiques issues des deux opérations.
Les références de mesure et la fréquence des contrôles sont à définir en fonction des exigences du dossier.
La définition des critères d’acceptation intervient en amont de la production : tolérances fonctionnelles, aspects de surface, conditions de mesure et éventuelles exigences de traçabilité.
Le référentiel ISO 20457 peut servir de base de discussion pour les tolérances des pièces plastiques moulées, selon son adéquation au projet.
Les cotes reprises par usinage relèvent des exigences spécifiées sur le plan.
Les composants destinés à des applications réglementées peuvent nécessiter des justificatifs spécifiques à la matière, à la pièce et à son usage.
Les exigences applicables et les documents nécessaires à la réception, tels qu’un rapport dimensionnel si requis, sont à convenir pour chaque consultation.
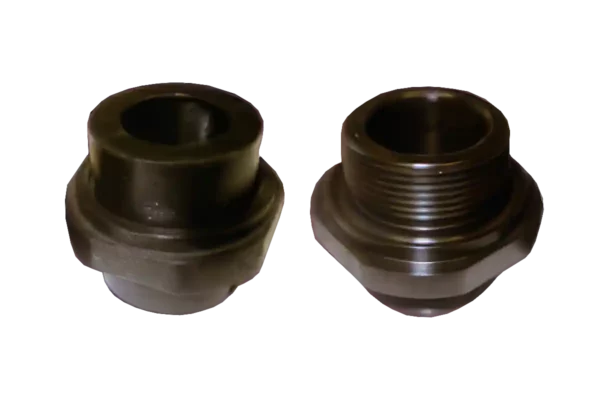
Exemple des pièces plastiques :


Les coûts de transformation sont diminués grâce aux nombres et à la durée des opérations d'usinage limités.

Temps d'usinage optimiser grâce au moulage de l'ébauche avec une fine surépaisseur à reprendre pour obtenir le profil fini.

Côtes extérieures à +/- 0,05 mm et coefficient de dilatation linéaire divisé par 3.
Votre projet d’injection plastique : étude de faisabilité et demande de devis
Vous recherchez un fabricant de pièces plastiques injectées sur mesure pour un nouveau composant ou pour faire évoluer un procédé de fabrication existant ?
APR PLASTIQUES peut étudier votre projet à partir de vos plans, de vos exigences techniques et des quantités prévisionnelles.
Une demande de devis en injection plastique permet d’engager l’analyse des conditions de fabrication et des éventuelles reprises d’usinage.
Vous recherchez un fournisseur de pièces plastiques injectées pour développer un nouveau composant, industrialiser une pièce existante ou étudier une alternative à l’usinage intégral ?
Nous pouvons examiner votre besoin à partir des éléments disponibles :
- fonction de la pièce et conditions d’utilisation,
- plans, modèles ou définition géométrique, si disponibles,
- matière spécifiée ou exigences mécaniques, thermiques et chimiques,
- quantités envisagées et évolution prévisionnelle des séries,
- tolérances fonctionnelles, critères de réception et échéance souhaitée,
La présence d’un moule existant ou d’une pièce actuellement usinée est également utile à l’étude.
Ces éléments permettent de préciser les conditions de fabrication et la faisabilité technique pour préparer une demande de devis en injection plastique, même lorsque certaines caractéristiques restent à définir.
Vous recherchez un fabricant de pièces plastiques injectées sur mesure ?
APR PLASTIQUES étudie vos projets de fabrication de pièces techniques en petites et moyennes séries, à partir de vos plans, de votre cahier des charges ou d’une pièce existante.
Notre expertise associe injection thermoplastique, étude des outillages et reprises d’usinage lorsque votre application le nécessite.